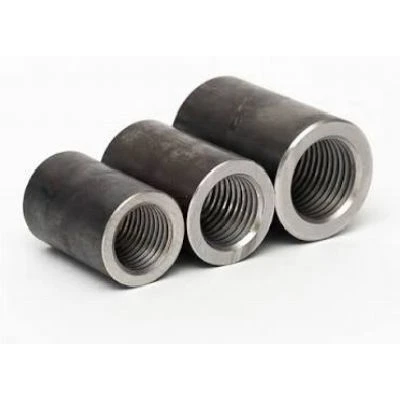
Les coupleurs de barres d'armature sertis fournissent une épissure mécanique à pleine résistance-en forgeant à froid-un manchon en acier sans soudure directement sur l'acier d'armature nervuré. À l'aide d'une presse hydraulique portative, le manchon en acier se déforme plastiquement dans les nervures de la barre d'armature, créant un verrouillage mécanique qui dépasse la résistance à la traction ultime de la barre mère.
Ce système élimine le filetage sur site, le chauffage des extrémités de guidon et la réduction de la surface de section transversale. Il connecte des barres d'armature déformées standard (#4 à #18 / 12 mm à 57 mm) dans des structures en béton à forte -sismicité, à haute-fatigue et encombrées où les épissures à recouvrement traditionnelles provoquent une congestion de l'acier ou ne respectent pas les limites de dégagement du code.
Caractéristiques clés du produit
Zéro thread requis :Permet d'assembler directement des barres d'armature coupées par cisaillement-ou coupées à la flamme-sans filetage, refoulement à froid-ou usinage conique.
Verrouillage mécanique complet :La déformation radiale à froid force l'acier des manchons à se déformer dans les barres d'armature, éliminant ainsi le glissement sous les cycles de charge.
Assurance 100 % contre la casse de la barre :La capacité de conception des épissures dépasse la résistance à la traction ultime réelle (fu) des barres d'armature de qualité 60, 75 et 80.
Diamètre extérieur compact :Le profil élégant du manchon réduit l'encombrement de la cage d'armature, permettant une mise en place du béton et un écoulement des agrégats en douceur.
Capacité d'inspection visuelle :Le sertissage complet à froid-entraîne une réduction mesurable du diamètre extérieur et un allongement du manchon, permettant une vérification instantanée du calibre sur site.
Spécifications clés
|
Paramètre |
Gamme de spécifications |
|
Tailles de barres d'armature compatibles |
#4 à #18 (équivalent métrique de 12 mm à 57 mm) |
|
Matériau du manchon |
Tubes en acier au carbone sans soudure (ASTM A519 / AISI 1020 / EN 10210) |
|
Résistance à la traction ultime |
Supérieur ou égal à 620 MPa (90 000 psi) |
|
Capacité de limite d'élasticité |
135 % à 160 % du rendement spécifié (fy) |
|
Valeur du glissement |
Moins de 0,10 mm (mesuré à 0,6 fy selon ACI 318) |
|
Finition de surface |
Noir (uni), électro-galvanisé à chaud-galvanisé par immersion, revêtement époxy- |
|
Température de fonctionnement |
-40 degrés C à +300 degrés C |
Catégories et normes
Nos coupleurs sertis sont conformes aux codes internationaux de conception structurelle pour les épissures mécaniques de type 1 et de type 2 :
ACI 318-19 / ACI 349 / ACI 359 :Répond aux exigences d'épissure mécanique de type 1 (125 % fy) et de type 2 (spécification 100 % fu).
BS EN 1992-1-1 (Eurocode 2) :Conforme aux critères de charge de fatigue statique, dynamique et à faible cycle-pour les assemblages de renforcement.
Spécifications de conception du pont AASHTO LRFD :Approuvé pour les attaches de tension principales et les zones de charnières sismiques en plastique dans les piliers de pont.
OIN 15835-1/2 :Certification de performance de classe B1/S1 sous tests de compression statique, de glissement et de traction-compression.
ASTM A706 / A615 :Compatible avec les barres déformées en acier à billettes à faible-alliage et en-acier au carbone.
Applications
Sous-structures et pieux de pont :Épissage de cages d'armature verticales dans des pieux forés, des parois moulées et des piliers de pont où la rigidité de la cage est critique lors du levage.
Bâtiments nucléaires et de confinement :Épissures de renfort lourdes soumises aux exigences de résistance aux chocs, aux explosions et aux contraintes thermiques selon ACI 349.
Murs et colonnes-de grande hauteur :Épissage de barres d'armature de grand-diamètre (#11 à #18) pour remplacer les épissures à long recouvrement, réduisant ainsi le poids de l'acier et les risques de vide dans le béton.
Connexions en béton préfabriqué :Épissage des barres de départ dépassant des éléments préfabriqués dans les coulées de fermeture de champ et les joints de poutres-colonnes.
Rénovation et réparation des infrastructures :Connexion de nouveaux renforts aux barres d'armature existantes exposées lors de l'élargissement de ponts, de la réparation de barrages et des améliorations structurelles.
Installation
Étape 1 : Préparation des extrémités des barres d'armature
Assurez-vous que les extrémités des barres d’armature sont exemptes de rouille, d’huile, de coulis de béton ou de pointes extrêmement courbées. Les extrémités coupées à la flamme-ou au cisaillement-sont acceptables ; un revêtement plat n’est pas nécessaire.
Étape 2 : Marquage et positionnement
Marquez la profondeur d'encastrement requise (la moitié de la longueur du coupleur) sur les deux extrémités des barres d'armature à l'aide de craie ou de marqueurs de peinture. Faites glisser complètement le manchon serti sur la première barre jusqu'à la butée centrale.
Étape 3 : Marquage hydraulique à froid
Alignez la deuxième barre dans le manchon. Positionnez la presse hydraulique portative sur le manchon. Appliquez une pression hydraulique radiale séquentiellement du centre vers les deux bords extérieurs jusqu'à ce que la matrice de presse se ferme complètement.
Étape 4 : Vérification de la qualité
Inspectez la connexion sertie à l'aide d'un pied à coulisse GO/NO-GO réussi/échoué sur le diamètre extérieur serti. Vérifiez que l'alignement des barres d'armature reste dans une tolérance de 1,5 degrés.
Qualité et tests
Chaque lot de production est soumis à des contrôles de qualité destructifs et non-avant expédition :
Essais de traction et d'allongement :Test de traction jusqu'à destruction (ASTM A370) garantissant que la rupture de la barre se produit en dehors de la zone du manchon de coupleur.
Tension cyclique-Test de compression :Tests à cycle élevé-contrainte faible- (20 cycles de 0,5 fy à 1,25 fy) pour vérifier les performances sous charge sismique dynamique.
Faible-Vérification des dérapages :Mesures extensométriques électroniques pour garantir que le glissement reste strictement inférieur à 0,10 mm.
Analyse métallurgique :Vérification de la composition chimique (spectrométrie) et tests de dureté sur les tubes en acier brut pour éviter la rupture fragile sous déformation à froid.
Contrôles Non Destructifs (CND) :Tests de particules magnétiques (MT) sur des manchons forgés pour vérifier l'intégrité de la surface à 100 % sans micro-fissures.
Fourniture et personnalisation
Inventaire standard :Prêt-à-expédier des stocks pour les barres d'armature de 16 mm, 20 mm, 25 mm, 32 mm et 40 mm en finition unie.
Coupleurs de transition :Marches intérieures usinées sur mesure pour joindre des barres de tailles inégales (par exemple, #11 à #9 / 36 mm à 28 mm).
Demi-coupleurs-soudables :Manchons sertis à une extrémité-avec chanfreins en acier de construction équivalent au carbone-pour le soudage direct sur des plaques d'acier de construction, des pilotis ou des revêtements.
Revêtements spéciaux :Galvanisation à chaud-par immersion (ASTM A153) ou revêtement époxy (ASTM A775) pour les environnements marins et de sel de déglaçage.
Prise en charge de l'équipement de terrain :Options de fourniture et de location de presses à sertir hydrauliques personnalisées, de jeux de matrices et d'unités de puissance de terrain adaptées aux calendriers de barres du projet.
Ce que les acheteurs devraient fournir
Pour recevoir un devis technique et un calendrier de production précis, soumettez les spécifications suivantes :
Paramètres des barres d'armature :Tailles nominales des barres (#4 à #18 / 12 mm à 57 mm), qualité d'acier (par exemple, qualité 60, qualité 80, B500B) et norme de profil de déformation.
Exigences du code de projet :Normes de conception spécifiques requises (ACI 318 Type 1/2, Eurocode 2, AASHTO, Caltrans).
Quantité et calendrier de livraison :Nombre total de pièces par taille et lots de livraison requis.
Revêtement de surface :Finition simple, galvanisée, à revêtement époxy-ou anticorrosion spécialisée-.
Exigences en matière d'équipement :Indiquez si des presses à sertir hydrauliques et des jeux de matrices sont nécessaires pour l'exécution du site ou si un équipement d'atelier de pré--estampage est requis.
FAQ
étiquette à chaud: coupleurs de barres d'armature emboutis, fabricants de coupleurs de barres d'armature emboutis en Chine, fournisseurs, usine, Tuyau de ponceau en acier galvanisé de 15 po x 20 pi, Boulon à clé Allen 8 mm, Boîte de connexion en boucles coulées, tuyau en acier ondulé près de moi, différents types de boulons hexadécimaux, boulon hexagonal m10 x 20 mm